Obróbka seryjna CNC
Poproś o bezpłatną wycenę partiiPowtarzalna partia, optymalny koszt detalu
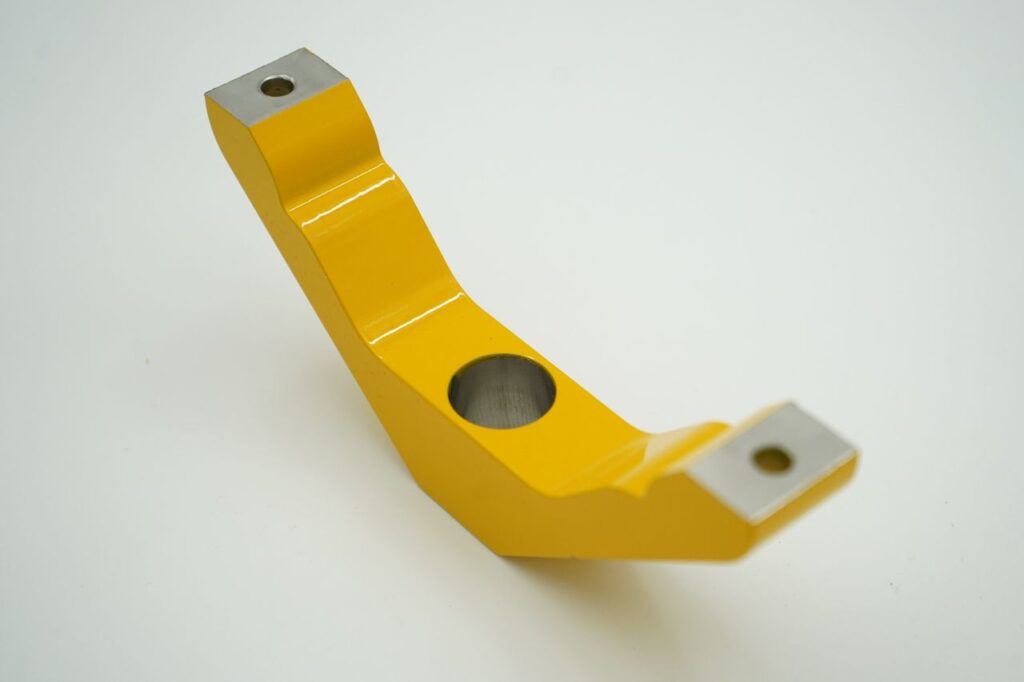
Seryjna obróbka skrawaniem CNC w MDP Precision to gwarancja identycznych wymiarów od pierwszej do tysięcznej sztuki.
Dzięki rozłożeniu kosztów przygotowania technologii (CAM) i uzbrojenia maszyn na cały nakład, seryjna produkcja CNC znacząco obniża jednostkowy koszt detalu, a gotowe elementy trafiają na Twój montaż bez konieczności selekcji.
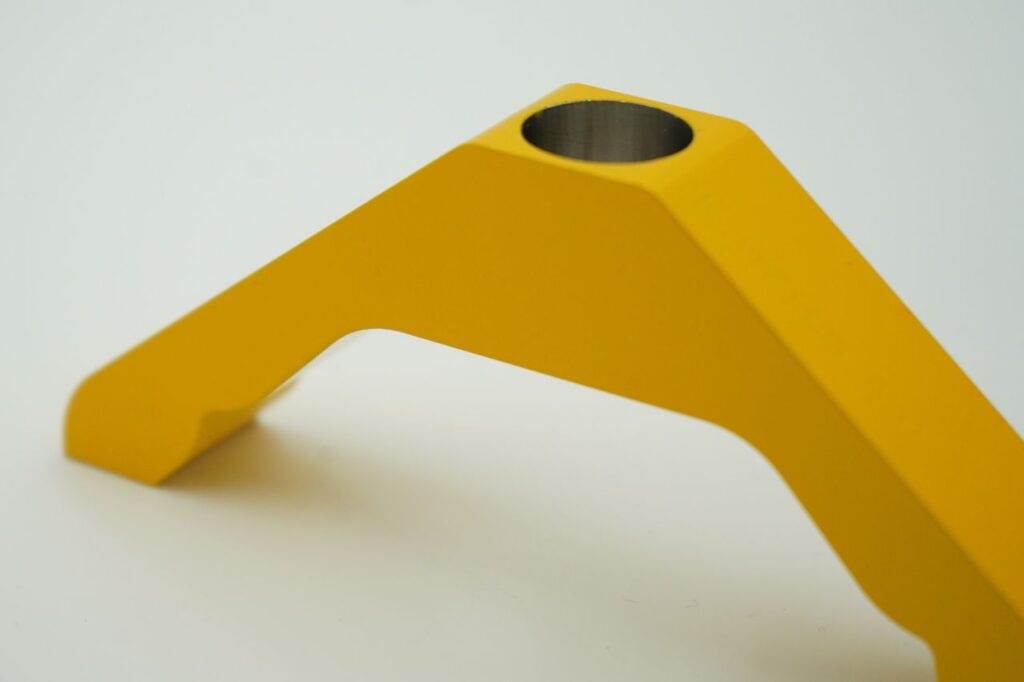
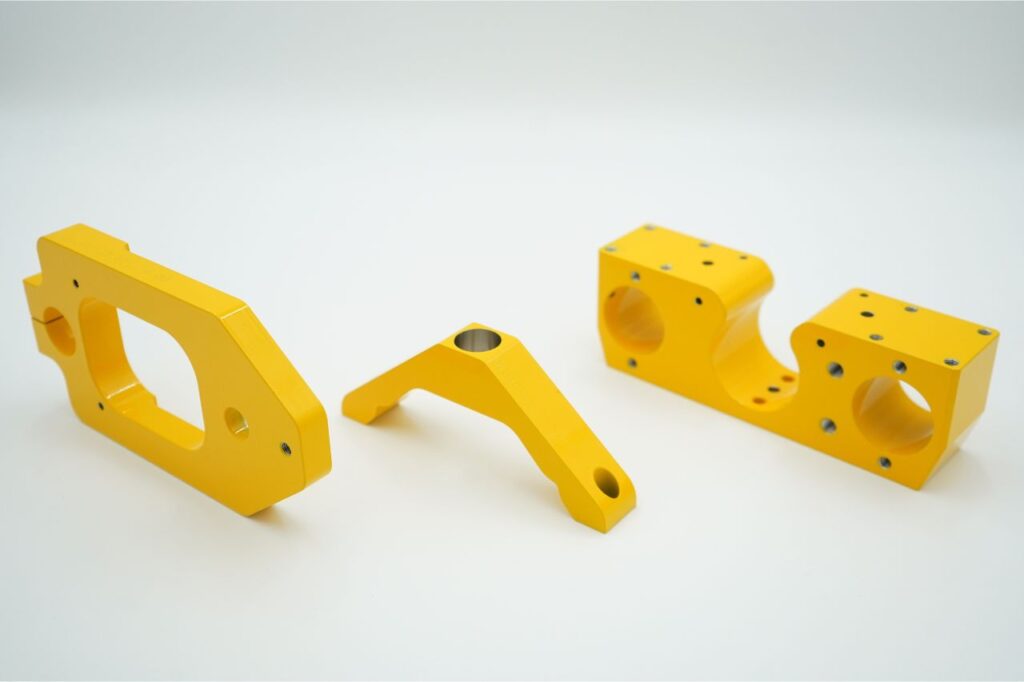
Kiedy wybrać serię na CNC, a kiedy obróbkę konwencjonalną?
Opłacalność technologii zależy od stopnia skomplikowania geometrii, wymaganych tolerancji oraz wielkości nakładu:
Powyżej 100 sztuk
(lub wysokie wymagania)
Zdecydowanie wygrywa toczenie CNC. Koszt przygotowania programu CAM i bazowania rozkłada się na partię, gwarantując wąskie tolerancje (±0,01 mm vs 0,025–0,04 mm na maszynach tradycyjnych).
Poniżej 50 sztuk prostych detali
Często bardziej ekonomiczne jest toczenie i frezowanie konwencjonalne – brak kosztów programowania CAM obniża cenę jednostkową małej partii.
Wznowienia produkcji
Raz opracowany program CAM archiwizujemy. Kolejne zamówienia tej samej części uruchamiamy natychmiast, bez kosztów ponownego wdrożenia technologii.
Przykład z kalkulacji MDP Precision: Dla prostej serii 50 tulei mosiężnych obróbka konwencjonalna wyniosła ok. 2 850 zł, podczas gdy CNC ok. 3 900 zł (oszczędność 27% na korzyść metody tradycyjnej). Zawsze dobieramy technologię na etapie analizy rysunku, proponując klientowi najbardziej opłacalny wariant.
Kompleksowa realizacja partii: Toczenie, Frezowanie, Wykończenie
W MDP Precision łączymy obróbkę ubytkową z procesami wykończeniowymi pod jednym dachem, co skraca czas realizacji o 3–5 dni (eliminacja transportu między podwykonawcami).
Toczenie CNC i operacje tokarsko-frezarskie
Produkcja elementów obrotowych: wały, tuleje, osie, kołki gwintowane, nakrętki oraz złączki hydrauliczne. Dzięki tokarce DN Solutions LYNX 2100LYA z osią Y wykonujemy frezowania, rowki i otwory poprzeczne w jednym zamocowaniu, bez konieczności przekładania detalu na frezarkę.
Frezowanie 3- i 5-osiowe
Obróbka wykończeniowa i powłoki
Oferujemy szlifowanie płaszczyzn, a także powłoki ochronne i wykończeniowe: cynkowanie, anodowanie, malowanie proszkowe, polerowanie oraz pasywację.
Park maszynowy i parametry techniczne
Liczby poniżej pochodzą z parku w Pruszczu Gdańskim. Pełna lista maszyn jest na stronie parku maszyn.
| Parametr / Operacja | Możliwości technologiczne w MDP Precision |
|---|---|
| Dokładność toczenia CNC | ±0,01 mm; średnica nad łożem do 530 mm; przejazd Z do 1470 mm |
| Tokarka PUMA GT3100LM | Średnica toczenia do 376 mm; wrzeciono 2800 obr./min; moc 26 kW |
| Tokarka LYNX 2100LYA | Średnica do 300 mm; długość do 510 mm; wrzeciono 6000 obr./min; oś Y |
| Dokładność frezowania CNC | Do 0,006 mm |
| Frezarka 3-osiowa DOOSAN DNM 6700 | Przejazdy 1300 × 670 × 625 mm; nośność stołu 1300 kg |
| Frezarka 5-osiowa DMG MORI CMX 70 U | Stół 800 × 620 mm; wrzeciono 15 000 obr./min |
| Frezarka 5-osiowa DVF 5000 | Stół Ø 500 mm; wrzeciono 18 000 obr./min |
| Szlifowanie płaszczyzn | Chropowatość Ra < 0,8 μm; stół magnetyczny 500 × 200 mm |
| Zarządzanie jakością | Certyfikat ISO 9001:2015 (LL-C) oraz ISO 3834-2 (spawanie) |
Doświadczenie w wymagających branżach
Automotive:
Dostarczamy powtarzalne komponenty montażowe dla liderów rynku (m.in. KUKA, ThyssenKrupp, Aptiv), gdzie tolerancje i terminowość dostaw JIT są warunkiem koniecznym.
Aparatura medyczna i farmaceutyczna:
Produkcja krytycznych detali ze stali nierdzewnej z pełną dokumentacją i atestami materiałowymi (m.in. dla Polpharmy).
Przemysł obronny i maszynowy:
Realizacje dla PGZ i WB Group z zachowaniem rygorystycznych procedur kontrolnych i pełnej identyfikowalności partii.
Wsparcie inżynieryjne:
We współpracy z biurem konstrukcyjnym mdpengineering.pl pomagamy w optymalizacji detali pod kątem Design for Manufacturing (DFM), obniżając czas i koszt obróbki.
Przebieg realizacji zlecenia – od zapytania do dostawy
01
Zapytanie i dokumentacjA
Prześlij rysunek 2D (DWG, DXF, PDF) lub model 3D (STEP, IGES) wraz z określeniem materiału, tolerancji i nakładu.
02
Analiza technologiczna (DFM)
Dobieramy optymalną maszynę, strategię obróbki oraz sprawdzamy opłacalność (CNC vs konwencjonalne). Przygotowujemy programowanie CNC / CAM.
03
Bezpłatna wycena
Otrzymujesz wiążącą kalkulację kosztów oraz potwierdzony termin realizacji.
04
Wdrożenie i pierwsza sztuka (First-Off Inspection):
Uzbrajamy maszynę, wykonujemy detal próbny i weryfikujemy go z rysunkiem przed uruchomieniem pełnej partii.
05
Produkcja seryjna i kontrola
Prowadzimy powtarzalny proces obróbki CNC. Na życzenie dołączamy protokół pomiarowy z kontroli jakości.
06
Wysyłka lub odbiór
Gotowe komponenty wysyłamy bezpiecznie spakowane lub udostępniamy do odbioru w naszym zakładzie w Pruszczu Gdańskim.
Najczęściej zadawane pytania o obróbce seryjnej CNC
Tak – partię możemy dostarczyć gotową do montażu. Po obróbce skrawaniem wykonujemy szlifowanie płaszczyzn oraz powłoki ochronne i wykończeniowe, a elementy konstrukcji łączymy w naszej spawalni.
Na centrach obróbczych pracujemy z detalami do 1630 × 762 × 650 mm i masy 1500 kg, a na tokarkach do Ø530 mm i długości 1500 mm. Obrabiamy stale konstrukcyjne i narzędziowe, stale nierdzewne i kwasoodporne, aluminium, miedź, mosiądz, tytan oraz tworzywa techniczne.
Tak. Programy CNC, parametry obróbki i dokumentację detalu archiwizujemy, a przygotowane oprzyrządowanie pozostaje u nas. Dzięki temu wznowienie produkcji tej samej części jest szybsze i tańsze niż pierwsze uruchomienie.
Nie. Programy obróbcze CAM, dobór narzędzi oraz parametry technologiczne są archiwizowane. Wznowienie produkcji identycznej partii uruchamiane jest od razu z zapisanego programu.
Tak. Każda partia przechodzi wewnętrzną kontrolę jakości. Na życzenie klienta wystawiamy szczegółowy raport pomiarowy oraz dołączamy atesty materiałowe 3.1.
Typowy czas wykonania serii to 5–15 dni roboczych w zależności od wielkości partii, dostępności surowca i obłożenia maszyn. Dla projektów krytycznych czasowo oferujemy realizację w trybie ekspresowym.
Dla standardowych detali tokarskich granicą opłacalności jest zwykle 50–100 sztuk. Poniżej 50 sztuk prostych elementów często tańsze jest toczenie konwencjonalne. W przypadku skomplikowanych geometrii 3D lub tolerancji rzędu ±0,01 mm technologia CNC jest optymalna nawet od pojedynczych sztuk.